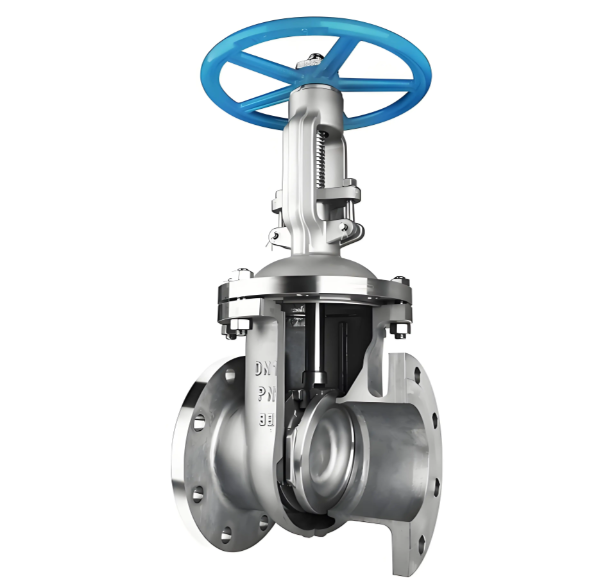
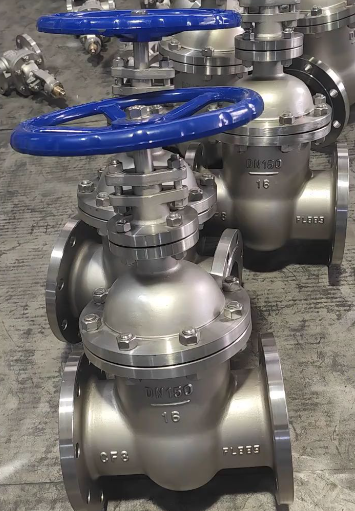
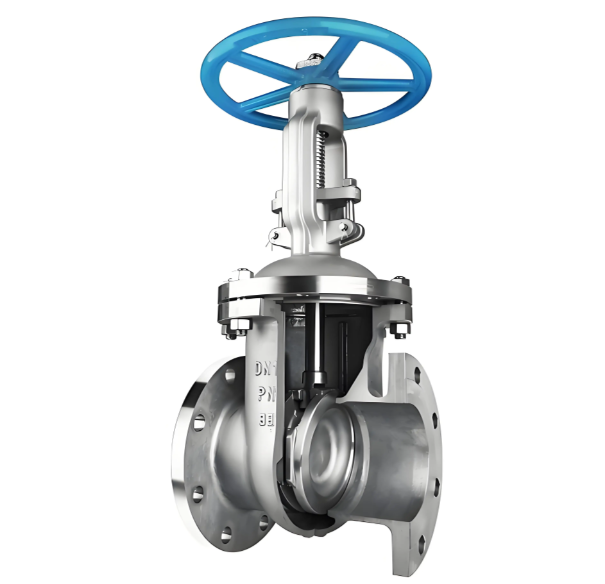
கேட் வால்வுகளுக்கான துருப்பிடிக்காத ஸ்டீல் தர தேர்வு
பொருள் தர தேர்வுதுருப்பிடிக்காத எஃகு கேட் வால்வுகள் துருப்பிடிக்காத எஃகு கேட் வால்வுகளுக்கான மெட்டீரியல் கிரேடு தேர்வு, வெப்பநிலை-அழுத்த சேவை நிலைமைகளுடன், ஊடக பண்புகளால் தீர்மானிக்கப்படுகிறது. பரவலாகப் பயன்படுத்தப்படும் மூன்று நடிகர்கள் தரங்கள் கீழே பட்டியலிடப்பட்டுள்ளன:
CF8 (304 துருப்பிடிக்காத எஃகு):நீர்த்த நைட்ரிக் அமிலம் மற்றும் கரிம அமிலங்கள் போன்ற லேசான அரிக்கும் ஊடகங்களுக்கு ஏற்றது. இது 400°C வரையிலான இயக்க வெப்பநிலையைத் தாங்கும் மற்றும் மிகவும் செலவு குறைந்த செயல்திறனை வழங்குகிறது.
CF8M (316 துருப்பிடிக்காத எஃகு):நீர்த்த சல்பூரிக் அமிலம், பாஸ்போரிக் அமிலம் மற்றும் கடல் நீர் உள்ளிட்ட மிதமான அரிக்கும் சேவைகளுக்காக வடிவமைக்கப்பட்டுள்ளது. அதன் அதிகபட்ச இயக்க வெப்பநிலை 450 டிகிரி செல்சியஸ் அடையும்; மாலிப்டினம் சேர்ப்பது குழி அரிப்புக்கான எதிர்ப்பை கணிசமாக மேம்படுத்துகிறது.
CF3M (அல்ட்ரா-லோ-கார்பன் 316L துருப்பிடிக்காத எஃகு):பற்றவைக்கப்பட்ட கூட்டங்களுக்கு விரும்பப்படுகிறது. அதன் கார்பன் உள்ளடக்கம் 0.03% க்குக் கீழே வைக்கப்படுகிறது, இது வெல்ட் வெப்பம்-பாதிக்கப்பட்ட மண்டலங்களுக்குள் நுண்ணுயிர் அரிப்பை திறம்பட தடுக்கிறது.
சிறப்பு இயக்க நிலைமைகளுக்கு, மாற்று தரங்கள் உள்ளன:
CF8C (347 துருப்பிடிக்காத எஃகு):நியோபியம் சேர்த்தல் கார்பனை உறுதிப்படுத்துகிறது மற்றும் உயர்-வெப்பநிலை இண்டர்கிரானுலர் அரிப்பிற்கு சிறந்த எதிர்ப்பை வழங்குகிறது.
CN7M (அலாய் 20):சூடான செறிவூட்டப்பட்ட சல்பூரிக் அமில சேவைக்காக சிறப்பாக வடிவமைக்கப்பட்டது.
கிரேடு தேர்வு செயல்முறை:
செயல்முறை ஊடகத்தின் வகை மற்றும் செறிவை உறுதிப்படுத்தவும்
வேட்பாளர் தரங்களின் அரிப்பு பொருந்தக்கூடிய தன்மையை சரிபார்க்க அரிப்பு-எதிர்ப்பு கையேடுகளைப் பார்க்கவும்
இயக்க வெப்பநிலை மற்றும் அழுத்த அளவுருக்களை வரையறுக்கவும்
அரிப்பு மற்றும் அழுத்தம்-வெப்பநிலை தேவைகள் இரண்டையும் பூர்த்தி செய்யும் தரத்தை இறுதி செய்யவும்
வார்ப்பு & எந்திரத்தின் பண்புகள்துருப்பிடிக்காத எஃகு கேட் வால்வுகள்துருப்பிடிக்காத எஃகு கேட் வால்வுகளுக்கான வார்ப்பு நடைமுறையானது கார்பன்-எஃகு கேட் வால்வுகளிலிருந்து கணிசமாக வேறுபடுகிறது.
கார்பன் ஸ்டீலுடன் ஒப்பிடும்போது துருப்பிடிக்காத எஃகு ஏழை உருகிய-உலோக திரவத்தை வெளிப்படுத்துகிறது. முழுமையான அச்சு நிரப்புதலை அடைய, ஊற்றும் வெப்பநிலையை 50-80°C உயர்த்த வேண்டும்; இருப்பினும், அதிகப்படியான வெப்பநிலை, கரடுமுரடான தானிய அமைப்பை ஏற்படுத்துகிறது மற்றும் இயந்திர வலிமையைக் குறைக்கிறது.
துருப்பிடிக்காத எஃகு கார்பன் ஸ்டீலை விட சுமார் 1.5 மடங்கு அதிக சுருக்கத்தைக் கொண்டுள்ளது. எனவே, கடுமையான சுருங்குதல் துவாரங்களைத் தணிக்க, கேட்டிங் சிஸ்டம் வடிவமைப்பில் பெரிய ரைசர்கள் கட்டாயம் தேவை. வார்ப்பின் போது கடினமான மேற்பரப்பு அளவு உருவாகிறது, குலுக்கல் மற்றும் அரைப்பது அதிக உழைப்பு-தீவிரமானது.
எந்திர நடவடிக்கைகளில், துருப்பிடிக்காத எஃகு மோசமான இயந்திரத்திறன் மற்றும் வலுவான வேலை-கடினப்படுத்தும் போக்கை அளிக்கிறது, இது கருவி உடைகளை துரிதப்படுத்துகிறது. நடைமுறை எதிர் நடவடிக்கைகளில் YG-சீரிஸ் சிமென்ட்-கார்பைடு வெட்டும் கருவிகளை ஏற்றுக்கொள்வது, கார்பன் ஸ்டீலுக்கான வழக்கமான மதிப்புகளில் வெட்டு வேகத்தை 60-70% ஆகக் குறைப்பது மற்றும் வேலை-கடினப்படுத்தப்பட்ட மேற்பரப்பு அடுக்குகளில் கருவி தங்குவதைத் தவிர்க்க அதிக ஊட்ட விகிதங்களைப் பயன்படுத்துவது ஆகியவை அடங்கும்.
முத்திரையிடும் மேற்பரப்பை கடினமாக எதிர்கொள்ள சிறப்பு கவனம் செலுத்தப்பட வேண்டும். துருப்பிடிக்காத எஃகு அடிப்படை உலோகம் மற்றும் ஸ்டெல்லைட் கடின எதிர்கொள்ளும் வைப்புகளுக்கு இடையே உள்ள பொருந்தாத வெப்ப விரிவாக்க குணகங்கள் வெல்டிங்கிற்குப் பிறகு எஞ்சிய அழுத்தத்தையும் கூறு சிதைவையும் தூண்டலாம்.
உள் மேற்பரப்பு சிகிச்சை:
வார்ப்பு அளவு மற்றும் எஞ்சியிருக்கும் மணலை அகற்ற உள் ஓட்டப் பாதைகள் வெடித்துச் சுத்தம் செய்யப்படுகின்றன. கலவை நைட்ரிக்-ஹைட்ரோபுளோரிக் அமிலம் செயலிழக்கும் கரைசலுடன் பின்னர் கூறுகள் சிகிச்சையளிக்கப்படுகின்றன. இந்த சிகிச்சையானது மேற்பரப்பில் இல்லாத இரும்பு மாசுபாட்டை நீக்குகிறது மற்றும் 2-5nm தடிமன் கொண்ட ஒரு சீரான, அடர்த்தியான குரோமியம்-ஆக்சைடு செயலற்ற படத்தை உருவாக்குகிறது - இது அரிப்பு பாதுகாப்பை வழங்கும் முக்கிய தடையாகும்.
ப்ளூ-ஸ்பாட் சோதனை மூலம் செயலற்ற தரம் சரிபார்க்கப்படுகிறது: சோதனைக் கரைசல் (பொட்டாசியம் ஃபெரிசியனைடு மற்றும் நைட்ரிக் அமிலம்) மேற்பரப்பில் பயன்படுத்தப்படுகிறது. கடந்து செல்லும் முடிவு 30 வினாடிகளுக்குள் நீல நிறமாற்றத்தைக் காட்டாது; நீல புள்ளிகள் எஞ்சிய இலவச இரும்பு மாசுபாட்டைக் குறிக்கின்றன.
வெளிப்புற மேற்பரப்பு சிகிச்சை:
பொதுவாக, துருப்பிடிக்காத எஃகு கேட் வால்வுகள் நல்ல வளிமண்டல அரிப்பை எதிர்ப்பதால் வெளிப்புற வண்ணப்பூச்சு தேவையில்லை. திட்ட விவரக்குறிப்புகள் வர்ணம் பூசப்பட்ட அடையாளத்தை கட்டாயமாக்கும் போது, மென்மையான துருப்பிடிக்காத எஃகு மேற்பரப்பில் மோசமான பெயிண்ட் ஒட்டுதலைக் கடக்க முதலில் எபோக்சி ப்ரைமரைப் பயன்படுத்த வேண்டும், அதைத் தொடர்ந்து டாப் கோட் பயன்படுத்த வேண்டும்.
ஃபிளேன்ஜ் சீல் செய்யும் முகங்கள், போக்குவரத்து மற்றும் சேமிப்பின் போது தற்காலிகப் பாதுகாப்பிற்காக, சீல் செய்யும் செயல்திறனில் சமரசம் செய்யும் மேற்பரப்பு துருப் புள்ளிகளைத் தவிர்த்து, துருப்பிடிக்காத கிரீஸால் பூசப்பட்டிருக்கும்.
தொடர்புடைய செய்திகள்
- ஒரு போலி ஸ்டீல் கேட் வால்வு என்றால் என்ன மற்றும் அது நம்பகமான தொழில்துறை ஓட்டக் கட்டுப்பாட்டை எவ்வாறு ஆதரிக்கிறது?
- நம்பகமான பைப்லைன் வடிகட்டலுக்கான துருப்பிடிக்காத ஸ்டீல் ANSI 150LB Flanged Y ஸ்ட்ரைனர்
- துருப்பிடிக்காத எஃகு பந்து வால்வு முழுமையான சோதனை செயல்முறை | நிலையான ஆய்வு மற்றும் தர உத்தரவாதம்
- சுகாதாரமான திரவக் கட்டுப்பாட்டு அமைப்புகளுக்கான சானிட்டரி 3-பீஸ் பட்டாம்பூச்சி வால்வு
- நவீன சுகாதாரமான திரவ செயலாக்கத்தில் சானிட்டரி யூனியன் வால்வு போக்குகளை சரிபார்க்கவும்
- இரண்டு-துண்டு ஃபிளேன்ஜ் பால் வால்வு: கட்டமைப்பு கோட்பாடுகள், நிறுவல் விதிகள் மற்றும் பயன்பாட்டு வரம்புகள்
எனக்கு ஒரு செய்தி அனுப்பு